- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
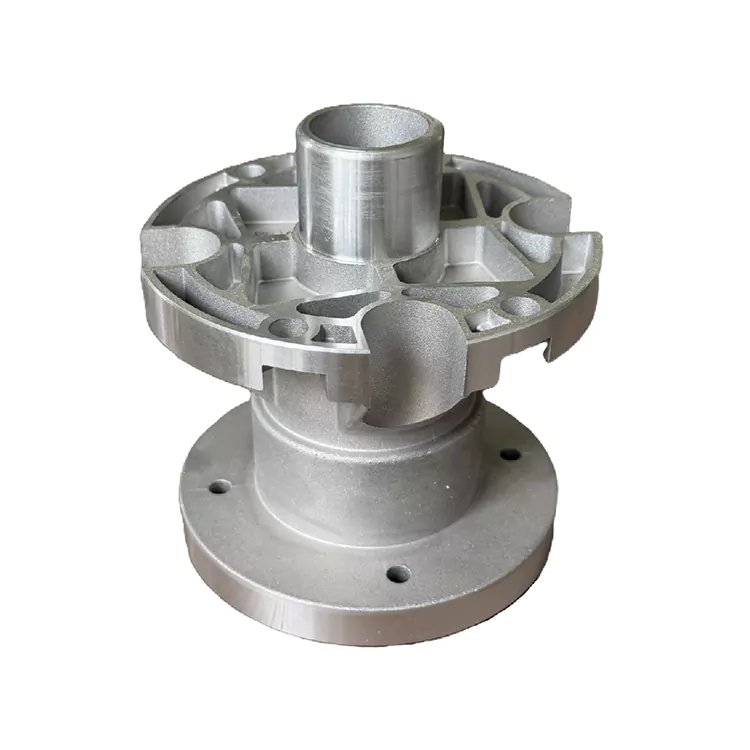
Како ливење алуминијума под притиском побољшава прецизност и ефикасност производње у модерној производњи?
Резиме чланка
ливење алуминијума под притискомје постао један од најчешће коришћених производних процеса за производњу високо прецизних металних компоненти у великом обиму. Индустрије као што су аутомобилска, електроника, телекомуникације и индустријска опрема се у великој мери ослањају на овај процес да би постигли сложене облике, јаке структурне перформансе и доследан квалитет производа.
Овај чланак објашњава како ливење алуминијума функционише, зашто је широко прихваћено у модерној производњи и како решава уобичајене изазове купаца као што су тачност димензија, завршна обрада површине, брзина производње и контрола трошкова. Такође пружа преглед тока процеса, опреме, кључних параметара, предности и практичних разматрања при избору добављача.
---------------------------------------------------------------------
Садржај
- Увод у ливење алуминијума под притиском
- Како функционише процес ливења алуминијума
- Кључна опрема која се користи у производњи ливења под притиском
- Важни технички параметри ливења алуминијума под притиском
- Главне предности ливења алуминијума под притиском
- Уобичајене индустријске апликације
- Изазови са којима се купци често суочавају и њихова решења
- Како одабрати поузданог произвођача ливења под притиском
- Често постављана питања
- Закључак
---------------------------------------------------------------------
Оутлине
- Разумевање основа ливења алуминијума под притиском
- Објашњавање процеса производње и принципа ливења
- Истицање техничких параметара и производних предности
- Решавање типичних забринутости купаца
- Пружање смерница о избору добављача
---------------------------------------------------------------------
Увод у ливење алуминијума под притиском
Ливење алуминијума под притиском је процес ливења метала у коме се растопљена легура алуминијума убризгава у каљени челични калуп под високим притиском. Шупљина калупа одређује коначни облик компоненте, омогућавајући произвођачима да производе замршене геометрије са одличном конзистенцијом димензија.
Метода је посебно погодна за производњу великог обима јер се калупи могу поново користити хиљаде или чак стотине хиљада пута. Ово значајно смањује трошкове по јединици уз одржавање конзистентног квалитета производа.
У поређењу са традиционалним техникама ливења, ливење алуминијума под притиском нуди краће време циклуса, боља механичка својства и врхунску завршну обраду површине. Ове предности га чине пожељним решењем за многе прецизне инжењерске апликације.
---------------------------------------------------------------------
Како функционише процес ливења алуминијума
Процес ливења алуминијума укључује неколико прецизно контролисаних фаза. Сваки корак осигурава да метал правилно испуњава шупљину калупа и учвршћује се са потребном чврстоћом и структурним интегритетом.
Основни процес укључује следеће фазе:
- Припрема челичне матрице и подмазивање
- Топљење алуминијумске легуре до потребне температуре
- Убризгавање растопљеног алуминијума под високим притиском у калуп
- Брзо хлађење и очвршћавање унутар калупа
- Избацивање ливеног дела
- Операције сечења, машинске обраде и завршне обраде
Пошто се растопљени алуминијум убризгава под значајним притиском, метал испуњава чак и најситније детаље шупљине калупа. Ово омогућава произвођачима да производе компоненте са танким зидовима, финим текстурама и сложеним структурним дизајном.
---------------------------------------------------------------------
Кључна опрема која се користи у производњи ливења под притиском
Ефикасна производња ливења алуминијума захтева специјализоване машине и прецизне алате. Најважнија опрема укључује машине за ливење под притиском, пећи за топљење и високо прецизне калупе.
| Опрема | Главна функција | Значај у производњи |
| Машина за ливење под притиском | Убризгава растопљени алуминијум у калуп под високим притиском | Одређује брзину производње и квалитет ливења |
| Мелтинг Фурнаце | Загрева легуру алуминијума на потребну температуру растаљене | Обезбеђује конзистентан састав метала |
| Челични калуп за калупе | Формира облик завршне компоненте | Контролише тачност димензија и квалитет површине |
| Систем за хлађење | Контролише температуру калупа током производње | Спречава деформацију и побољшава време циклуса |
| Тримминг Екуипмент | Уклања вишак материјала и блиц | Обезбеђује чисте ивице и готове делове |
Напредни производни капацитети интегришу аутоматизоване роботске системе за побољшање продуктивности и одржавање доследних производних циклуса.
---------------------------------------------------------------------
Важни технички параметри ливења алуминијума под притиском
Неколико техничких параметара утиче на коначни квалитет компоненти од ливеног алуминијума. Разумевање ових параметара помаже купцима да процене производне могућности.
| Параметар | Опис | Типични домет |
| Притисак убризгавања | Сила која се користи за гурање растопљеног алуминијума у калуп | 30 – 120 МПа |
| Температура топљења | Температура растопљеног алуминијума пре убризгавања | 650 – 720°Ц |
| Цицле Тиме | Укупно време за један процес ливења | 20-90 секунди |
| Валл Тхицкнесс | Минимална достижна дебљина зида | 0,8 – 3 мм |
| Молд Лифе | Број произведених одливака пре замене калупа | 50.000 – 200.000 циклуса |
Професионални произвођачи одржавају строгу контролу процеса како би осигурали да ови параметри остану стабилни током масовне производње.
---------------------------------------------------------------------
Главне предности ливења алуминијума под притиском
Многе индустрије бирају ливење алуминијума под притиском јер нуди значајне предности у односу на друге методе обликовања метала.
- Одлична тачност димензија
- Способност израде сложених геометрија
- Висока ефикасност производње
- Врхунска завршна обрада површине
- Јака механичка својства
- Смањен материјални отпад
- Исплативост за велике количине производње
Поред тога, легуре алуминијума пружају одличну отпорност на корозију, топлотну проводљивост и однос снаге и тежине. Ова својства чине алуминијумске ливене компоненте идеалним за структуралне и функционалне примене.
---------------------------------------------------------------------
Уобичајене индустријске апликације
Технологија ливења алуминијума се широко користи у више индустрија због своје свестраности и поузданости.
- Кућишта мотора аутомобила и делови мењача
- Кућишта батерија за електрична возила
- Кућишта за ЛЕД осветљење
- Структуре телекомуникационе опреме
- Компоненте индустријских машина
- Оквири потрошачке електронике
Произвођачи као што је Дифон Мацхинери Цо., Лтд. пружају прилагођена решења за ливење алуминијума за различите индустрије које захтевају високо прецизне металне делове.
---------------------------------------------------------------------
Изазови са којима се купци често суочавају и њихова решења
Купци који набављају алуминијумске ливене компоненте често се сусрећу са неколико уобичајених проблема током процене добављача.
1. Димензиона недоследност
Овај проблем често је резултат нестабилних параметара процеса или лошег дизајна калупа. Искусни произвођачи користе напредну анализу протока калупа и строге системе контроле квалитета како би осигурали стабилност димензија.
2. Површински дефекти
Порозност, хладно затварање и дефекти скупљања могу се појавити ако је контрола температуре неадекватна. Оптимизована брзина убризгавања и системи хлађења помажу у спречавању ових проблема.
3. Високи трошкови алата
Калупи захтевају значајна улагања унапред. Међутим, дуг животни век калупа и ниски трошкови производње по јединици чине ливење алуминијума високо економичним за средње до велике производне серије.
4. Ограничена флексибилност дизајна
Одговарајућа инжењерска подршка током ране фазе пројектовања омогућава произвођачима да модификују геометрију делова како би одговарали захтевима ливења уз задржавање функционалности.
---------------------------------------------------------------------
Како одабрати поузданог произвођача ливења под притиском
Одабир правог добављача је кључан за осигурање квалитета производа и стабилних распореда испоруке.
Кључни фактори евалуације укључују:
- Искуство у производњи и инжењерска стручност
- Капацитет машине за ливење под притиском и ниво аутоматизације
- Могућности дизајна калупа у кући
- Процедуре контроле и испитивања квалитета
- Могућност секундарне обраде и дораде
- Доследност у масовној производњи
Компаније као што је Дифон Мацхинери Цо., Лтд. фокусирају се на пружање интегрисаних услуга укључујући развој калупа, производњу ливења алуминијума, прецизну машинску обраду и површинску обраду.
---------------------------------------------------------------------
Често постављана питања
Које легуре алуминијума се обично користе у ливењу под притиском?
Популарне легуре укључују АДЦ12, А380 и А360. Ове легуре нуде одличну способност ливења, чврстоћу и отпорност на корозију.
Која је разлика између ливења под притиском и ливења у песак?
Ливење под притиском користи челичне калупе за вишекратну употребу и убризгавање под високим притиском, омогућавајући већу ефикасност производње и бољу тачност димензија од ливења у песак.
Да ли се делови за ливење алуминијума могу машински обрађивати након ливења?
Да. Многе компоненте се подвргавају секундарним операцијама машинске обраде као што су бушење, урезивање, глодање и полирање како би се постигле прецизне толеранције и захтеви за монтажу.
Да ли је ливење алуминијума погодно за велике компоненте?
Савремене машине за ливење под притиском могу да произведу велике структурне компоненте, посебно за примену у аутомобилима и електричним возилима.
---------------------------------------------------------------------
Закључак
Ливење алуминијума игра кључну улогу у савременој производњи омогућавајући ефикасну производњу сложених, високо прецизних металних компоненти. Његова комбинација брзине, снаге и економичности чини га идеалним решењем за индустрије у распону од аутомобилске и електронске до индустријских машина.
Уз напредне производне могућности и професионалну инжењерску подршку,Дифон Мацхинери Цо., Лтд.пружа поуздана решења за ливење алуминијума прилагођена различитим индустријским потребама. Ако тражите висококвалитетне алуминијумске ливене компоненте или прилагођене производне услуге, слободноконтактирајте насданас да бисте разговарали о захтевима вашег пројекта и открили како наш тим може да подржи ваше производне циљеве.