- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Производи
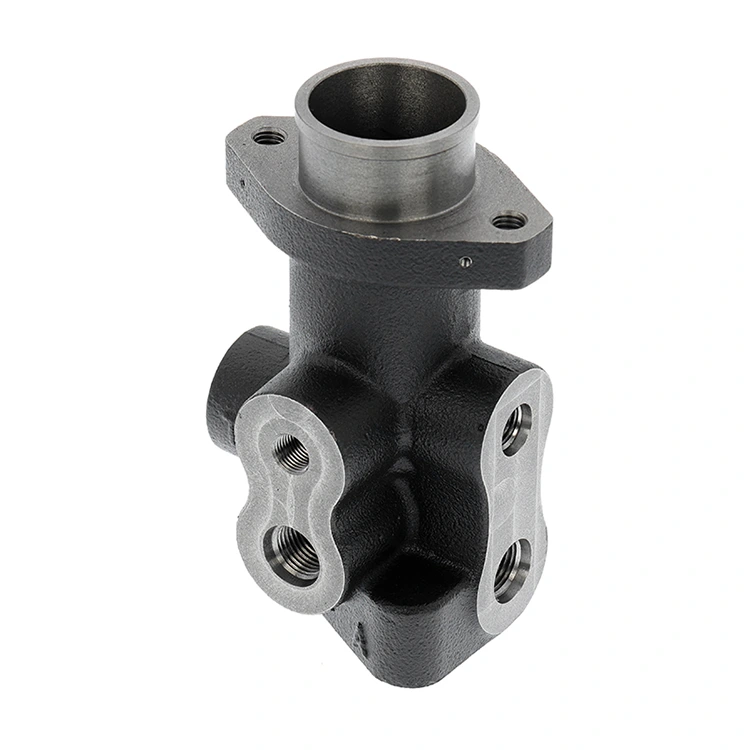


Ласерско сечење цеви
Ово често доводи до компромиса у квалитету, као што су ограничени углови нагиба, недоследни резови у пречнику или видљиви неравнини унутар цеви. Али наш прилагођени рад на ласерском сечењу цеви Дифон решава ове проблеме. Ласер од 6000 В има довољно снаге да пресече дебеле цеви од 360 мм.
Пошаљи упит
Опис производа
Прилагођена услуга ласерског сечења цеви у Дифон Мацхинери
Конвенционалне методе сечења често не успевају када се суоче са овим изазовима прецизности. Узмите цев од угљеничног челика са дебелим зидовима пречника 360 мм, често их видите у тешким машинама. Потребно му је довољно снаге ласера да прође кроз дебеле зидове без савијања од топлоте. Премало снаге и рез није потпун; превише топлоте, а цев губи свој округли облик. У међувремену, алуминијумска цев пречника 20 мм за намештај захтева екстремну прецизност, где чак и варијација дужине од 0,5 мм у стотинама јединица може довести до климавих ногу столице. Слично, цеви за флуидне системе захтевају закошене крајеве да би се направили чврсти завари. Само 1° офф, и течност цури. Многе продавнице користе ручне или троосне машине за сечење цеви. Ово често доводи до компромиса у квалитету, као што су ограничени углови нагиба, недоследни резови у пречнику или видљиви неравнини унутар цеви. Али наш прилагођени рад на ласерском сечењу цеви Дифон решава ове проблеме. Ласер од 6000 В има довољно снаге да пресече дебеле цеви од 360 мм. Систем са пет оса нам омогућава да лако прилагодимо косине. А наше високо прецизне стезне главе одржавају равномерно окретање цеви током сечења, обезбеђујући савршено кружне резове без деформација. Срце наше прилагођене услуге ласерског сечења цеви Дифон је наш 6000В петоосни резач жлебова за цеви. Посебно смо га подесили за цеви пречника 20 мм до 360 мм. Стандардни троосни резачи цеви могу да раде само једноставне равне резове или косине под фиксним углом. Али наша машина са пет оса има две ротационе осе које раде са линеарним осама Кс, И, З. Ово омогућава ласерској глави да се нагиње од 0° до 60°, тако да можемо направити сложене косине као што су В-косе, У-косе и сложене косине. Они су кључни за јаке заварене спојеве у инжењерским машинама. Ласерски модул од 6000 В је још једна критична предност. Прави фокусирани ласерски зрак са довољно енергије да сече цеви од угљеничног челика пречника 360 мм брзином од 0,8–1,2 метара у минути. Такође ради са танким алуминијумским цевима од 20 мм брзином од 3-5 метара у минути, спречавајући топлотно оштећење унутрашње површине. Наш високопрецизни систем стезне главе такође помаже: свака стезна глава има три стезне стеге са подесивим притиском. На овај начин не ломимо танке цеви или пуштамо да дебеле клизе. Серво вођена ротација одржава је прецизном до ±0,02 мм коаксијалности, тако да се цев окреће глатко, без колебања, осигуравајући да ласер сече дуж скоро савршеног кружног пута.
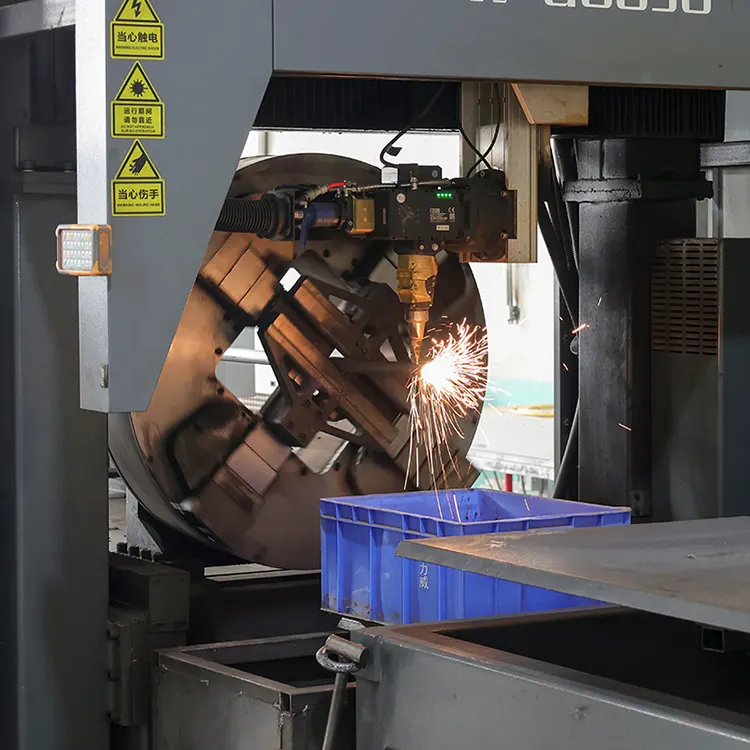
Да бисмо били сигурни да наша услуга ласерског сечења цеви Дифон функционише за различите индустрије, наши процеси су прецизно калибрисани за све врсте материјала цеви—сваки делује другачије када се сече. На пример, цевима од угљеничног челика је потребно више снаге ласера да би се топиле кроз њихову високу тачку топљења. Алуминијумским цевима потребно је мање енергије и гаса азота да зауставе рђу. Наш тим је направио подешавања за специфичне материјале — записујемо их у референтни водич и прилагођавамо их за сваки пројекат.
За постизање оптималних резултата потребни су параметри прилагођени сваком материјалу. Табела испод даје детаље о нашим стандардним могућностима, обезбеђујући висококвалитетне резове у широком спектру цевастих материјала:
|
Цевни материјал |
Опсег пречника (мм) |
Опсег дебљине зида (мм) |
Снага ласера (В) |
Брзина сечења (м/мин) |
Опсег угла нагиба |
|
К235 угљенични челик |
50–360 |
3–20 |
5000–6000 |
0,8–1,2 |
0°–60° |
|
304 нерђајући челик |
20–300 |
1–15 |
4000–6000 |
1,0–2,0 |
0°–55° |
|
6061 Алуминијум |
20–200 |
1–8 |
3000–5000 |
3,0–5,0 |
0°–50° |
|
Галванизед Стеел |
30–250 |
2–12 |
4500–5500 |
1.2–1.8 |
0°–58° |
Наше прилагођено ласерско сечење Дифон цеви такође укључује процес подешавања од дизајна до сечења. Ово осигурава да се делови цеви уклапају тачно у вашу монтажну траку - многе продавнице прескачу овај корак, али штеди време и губитак. Када пошаљете своје ЦАД датотеке за дизајн, наши инжењери прво прегледају дизајн како би уочили могуће проблеме са сечењем. На пример, ако цеви од нерђајућег челика од 200 мм треба изрез близу свог краја, могли бисмо да променимо путању сечења да почне од унутрашњости цеви како бисмо спречили савијање цеви. Затим користимо софтвер за симулацију резања цеви да тестирамо процес. Софтвер моделује окретање цеви, кретање ласерске главе и ширење топлоте. Означава проблеме као што су могуће савијање или неравномерно уклањање материјала. Када се симулација провери, радимо „тест првог дела“: сечемо једну епрувету за узорак, меримо њену величину, проверавамо угао нагиба и тестирамо како се уклапа са вашим деловима. Тек када узорак прође све ове провере, почињемо серијску производњу, овај строги корак осигурава да свака епрувета у вашој наруџбини одговара вашем дизајну.
Провере квалитета за наше ласерско сечење цеви Дифон превазилазе само мерење величине - решавамо проблеме који се дешавају само са цевима. Може заробити остатке и зачепити системе течности. Ухватимо то тако што увучемо индустријски ендоскоп у цев да проверимо унутрашње зидове. Такође, за цеви са косом, радимо „тест заваривања“: заваримо цев за узорак на одговарајућу прирубницу и тестирамо чврстоћу вара помоћу машине за затезање. Ово осигурава да угао нагиба и квалитет сечења омогућавају да направите јаке спојеве без цурења. За велике серије користимо СПЦ. Узимамо 5% серије у редовним интервалима, меримо кључне ствари као што су пречник, угао нагиба, колико је глатка ивица сечења и исцртавамо податке на графиконима да би ствари биле доследне. Ако видимо промену—као што је угао нагиба мало мањи—одмах подешавамо машину. Не шаљу вам се лоше цеви.
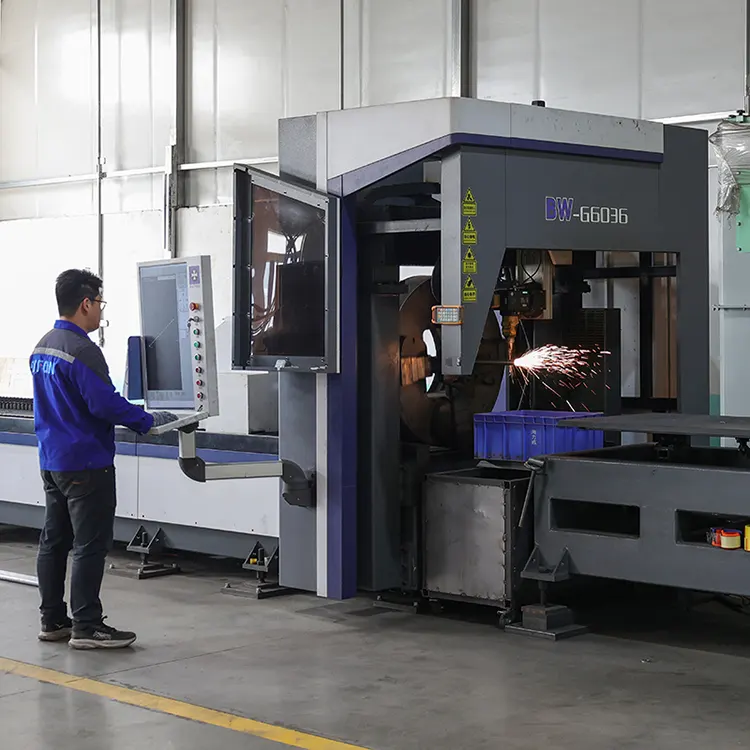
Разлика лежи у партнерству које се протеже и даље од испоруке. Пружамо интегрисану подршку како бисмо осигурали да резане цеви раде беспрекорно у вашем производном окружењу. На пример, ако вам је потребно да ваше цеви скину ивице или премазе након сечења, можемо да радимо са партнерима од поверења како бисмо вам уштедели време. За потпуну следљивост и осигурање квалитета, свака поруџбина укључује детаљну документацију: „извештај о сечењу“ са бројевима серије материјала, поставкама машине, резултатима инспекције и кодом за следљивост. Историју производње цеви можете потражити у било ком тренутку у нашој бази података. За клијенте који редовно наручују, чувамо ваше дизајнерске датотеке и поставке у наменској бази података. Ово нам омогућава да започнемо производњу у року од 48 сати од ваше поруџбине — знатно скраћује време испоруке. Задржавате приступ нашем техничком тиму након испоруке за упутства о параметрима заваривања, превенцији корозије и још много тога.
У Дифон Мацхинери Цо., Лтд., мислимо да би прилагођено ласерско сечење Дифон цеви требало да буде више од пуког сечења цеви. То би требало да буде решење које олакшава вашу производњу, смањује трошкове и побољшава квалитет вашег финалног производа. Наш 6000В петоосни резач жлебова за цеви, високо прецизне стезне главе, знање о материјалима и строге провере квалитета омогућавају нам да задовољимо чак и најзахтевније потребе за сечењем цеви од алуминијумских цеви за намештај од 20 мм до хидрауличних цеви од угљеничног челика од 360 мм. Било да дизајнирате нову линију производа или појачавате производњу, спремни смо да будемо ваш поуздани партнер за ласерско сечење цеви. Контактирајте наш тим данас да разговарате о вашим потребама за деловима цеви, затражите узорак вашег дизајна или закажете посету нашем објекту. Можете видети наш 6000В петоосни резач жлебова за цеви у акцији и научити како можемо да прилагодимо наш рад вашој индустрији.
Хот Тагс: Ласерско сечење цеви
Повезана категорија
Пошаљи упит
Слободно пошаљите свој упит у форму испод. Одговорићемо вам у року од 24 сата.
Повезани производи